自动化生产线中,机排屑不畅的解决之道
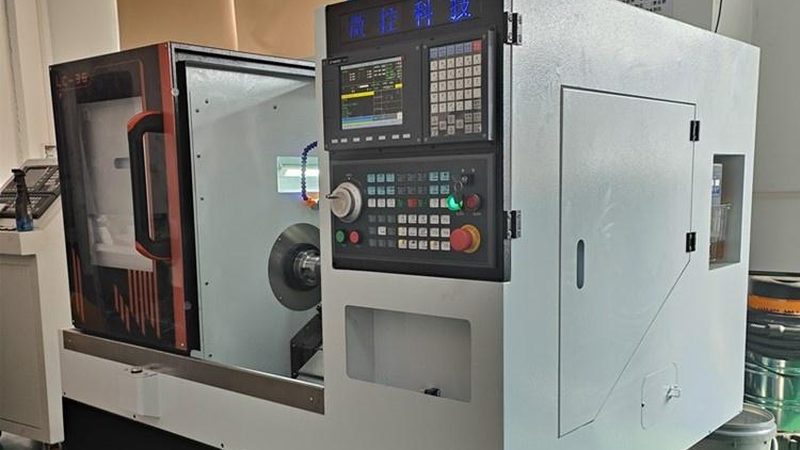
标题:自动化生产线中,机排屑不畅的解决之道
一、自动化生产线中排屑不畅的常见问题
在自动化生产线中,机排屑不畅是一个常见的问题。它不仅会影响生产效率,还可能对设备造成损害。加工厂工艺工程师和车间主任在处理这类问题时,需要关注以下几个关键点:
1. 排屑系统设计是否合理:排屑系统设计不合理是导致排屑不畅的主要原因之一。如果排屑通道过窄、弯曲度过大或者排屑速度过慢,都会影响排屑效果。
2. 排屑设备选型不当:不同的加工工艺和材料对排屑设备的要求不同。如果选型不当,可能导致排屑不畅。
3. 维护保养不到位:排屑设备长期运行后,会出现磨损、堵塞等问题,需要定期进行维护保养。
二、解决自动化生产线中排屑不畅的方法
1. 优化排屑系统设计:根据生产线的实际情况,合理设计排屑通道、排屑速度和排屑方式。例如,采用宽通道、大弯曲度设计,提高排屑效率。
2. 选择合适的排屑设备:根据加工工艺和材料,选择合适的排屑设备。例如,对于金属屑,可以选择磁力排屑器;对于非金属屑,可以选择风选排屑器。
3. 加强维护保养:定期对排屑设备进行检查、清洗和润滑,确保其正常运行。同时,对生产线上的其他设备进行维护保养,防止其故障影响排屑效果。
三、提高自动化生产线排屑效率的关键因素
1. 主轴转速:主轴转速越高,切削速度越快,排屑效率也越高。
2. 径向跳动和轴向窜动:径向跳动和轴向窜动越小,加工精度越高,排屑效果越好。
3. 重复定位精度:重复定位精度越高,加工精度越稳定,排屑效果越好。
4. 进给速率:进给速率越高,切削速度越快,排屑效率也越高。
5. G代码和M代码:合理使用G代码和M代码,优化加工工艺,提高排屑效率。
四、总结
在自动化生产线中,机排屑不畅是一个不容忽视的问题。加工厂工艺工程师和车间主任需要关注排屑系统设计、排屑设备选型、维护保养等因素,以提高排屑效率。同时,关注主轴转速、径向跳动、轴向窜动、重复定位精度、进给速率等关键因素,确保生产线的高效稳定运行。