立铣刀加工铝合金,这些参数你了解吗?**
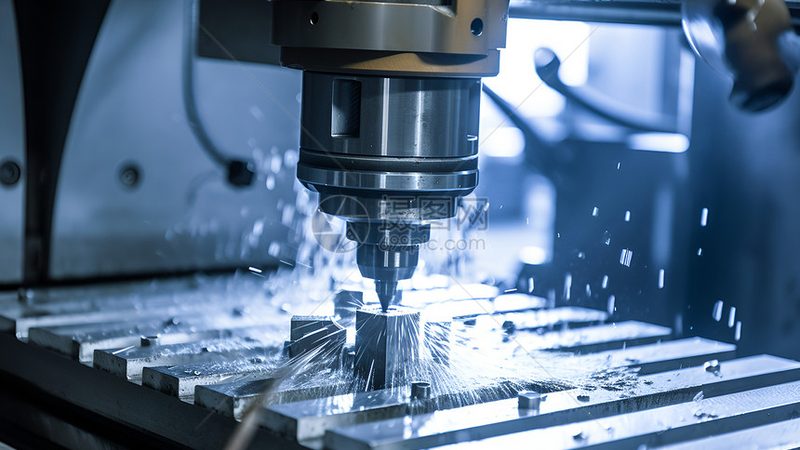
**立铣刀加工铝合金,这些参数你了解吗?**
**铝合金加工中的立铣刀选择**
铝合金因其轻质高强的特性,在航空航天、汽车制造等领域有着广泛的应用。在加工铝合金时,立铣刀的选择至关重要。本文将为您解析立铣刀加工铝合金的参数推荐,帮助您更好地进行加工。
**立铣刀的几何参数**
立铣刀的几何参数主要包括主偏角、副偏角、刃倾角等。这些参数直接影响刀具的切削性能和加工质量。
- **主偏角**:主偏角越小,切削力越小,但切削刃的强度也越低。加工铝合金时,建议选择主偏角在5°-15°之间。 - **副偏角**:副偏角越小,切削刃越锋利,但切削力也越大。加工铝合金时,建议选择副偏角在5°-10°之间。 - **刃倾角**:刃倾角为负值时,切削刃与工件表面接触面积减小,切削力降低,有利于提高加工精度。
**立铣刀的切削参数**
切削参数包括切削速度、进给量和切削深度等,这些参数直接影响到加工效率和加工质量。
- **切削速度**:切削速度越高,加工效率越高,但过高的切削速度会导致刀具磨损加剧。加工铝合金时,建议切削速度在100-300m/min之间。 - **进给量**:进给量越大,加工效率越高,但过大的进给量会导致加工表面质量下降。加工铝合金时,建议进给量在0.1-0.3mm/r之间。 - **切削深度**:切削深度越大,加工效率越高,但过大的切削深度会导致刀具磨损加剧。加工铝合金时,建议切削深度在1-3mm之间。
**立铣刀的材料选择**
立铣刀的材料选择对加工质量有很大影响。常用的立铣刀材料有高速钢、硬质合金和陶瓷等。
- **高速钢**:高速钢具有良好的切削性能和韧性,适用于加工中低档铝合金。 - **硬质合金**:硬质合金具有很高的硬度和耐磨性,适用于加工高档铝合金。 - **陶瓷**:陶瓷刀具具有极高的硬度和耐磨性,但韧性较差,适用于加工高强度铝合金。
**总结**
立铣刀加工铝合金的参数选择是一个复杂的过程,需要根据具体的加工要求进行综合考虑。本文为您提供了立铣刀加工铝合金的参数推荐,希望对您的加工工作有所帮助。